苏州昆山不锈钢电子机箱加工全攻略 从选材到成品的专业指南
引言
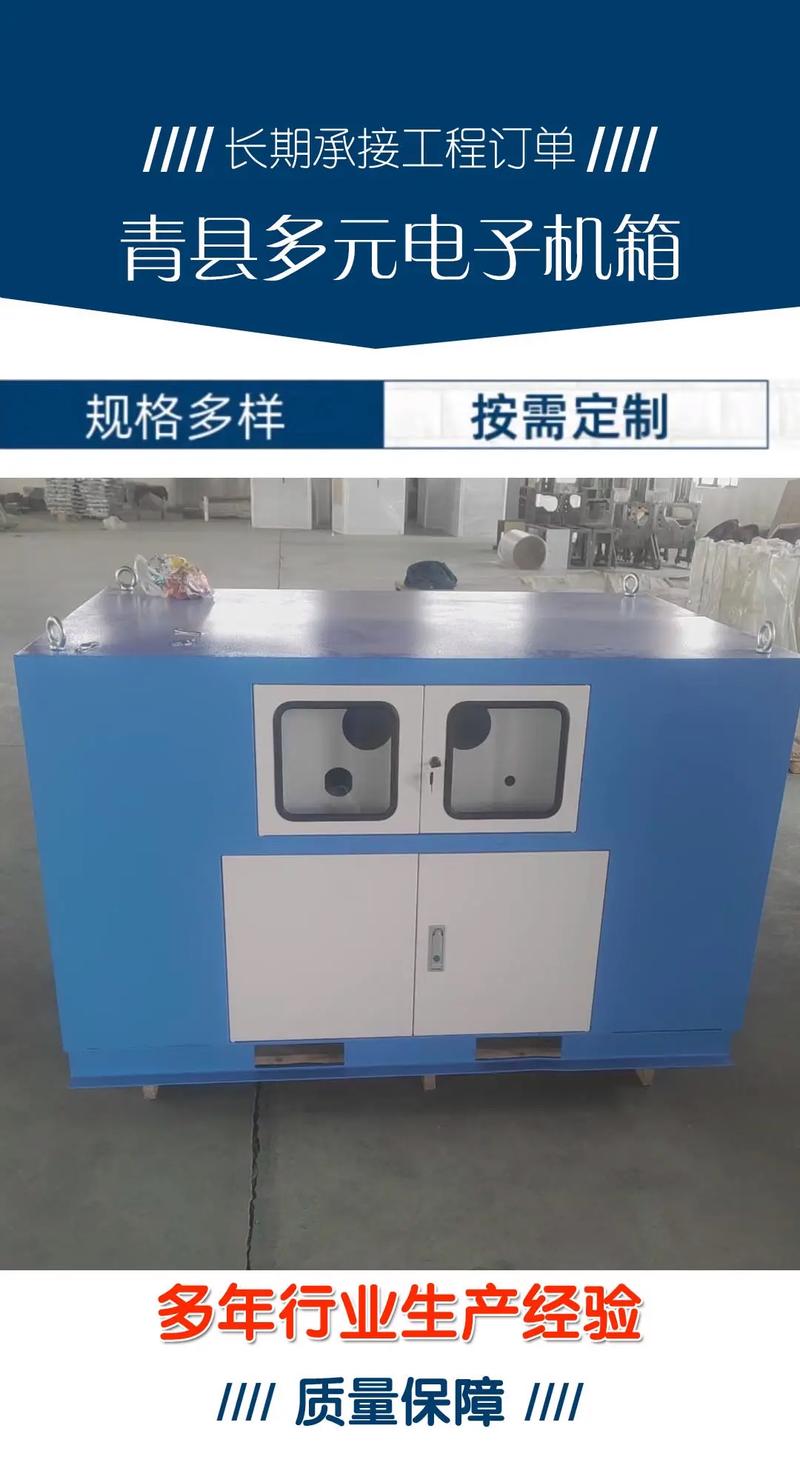
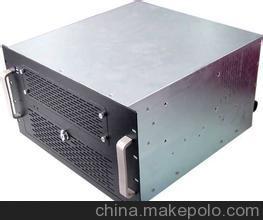
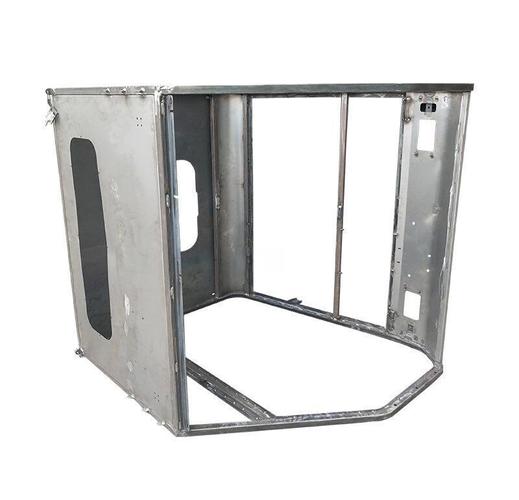
苏州昆山作为长三角电子制造重镇,拥有成熟的不锈钢电子机箱加工产业链。不锈钢电子机箱因耐腐蚀、强度高、电磁屏蔽性好,广泛应用于工业控制、通信、医疗等领域。本文从材料选择、加工工艺、质量控制到供应商筛选,为您提供一站式攻略。
一、不锈钢材料选型
电子机箱常用不锈钢牌号:
- 304不锈钢:通用型,耐蚀性好,加工性能优良,适用于室内及一般工业环境。
- 316/316L不锈钢:含钼,耐氯离子腐蚀,适合户外、化工、医疗等严苛环境。
- 430不锈钢:成本较低,导磁性较好,可用于电磁屏蔽要求不高的场合,但耐蚀性弱于304。
选材建议:根据使用环境(湿度、盐雾、化学品)、电磁兼容要求及成本综合选择。昆山本地供应商常见现货为304和316L,建议提前确认库存厚度(常见0.8mm、1.0mm、1.2mm、1.5mm、2.0mm)。
二、核心加工工艺流程
不锈钢电子机箱加工通常包含以下步骤:
- 设计打样:提供CAD/3D图纸,确认结构、散热孔位、安装接口、屏蔽要求。建议进行DFM分析,优化折弯圆角、孔边距。
- 下料:激光切割或数控冲床开料,确保尺寸精度。激光切割适合复杂轮廓,无毛刺。
- 折弯:数控折弯机成型,注意回弹补偿。不锈钢折弯需较大吨位,拐角处避免应力集中。
- 焊接:采用氩弧焊或激光焊,焊缝需打磨平整,必要时进行内应力消除。密封性要求高的机箱需做气密测试。
- 表面处理:
- 拉丝:常用处理,纹理均匀,美观耐刮。
- 喷砂:可消除划痕,增加哑光质感。
- 钝化:提升耐腐蚀性,尤其在焊接后。
- 电解抛光:用于高洁净或医疗场合。
- 装配与检验:安装屏蔽衬垫、导轨、风扇、面板等,进行尺寸检测、外观检查、电磁屏蔽效能(可选)和防水防尘测试(若需要)。
三、关键质量控制点
- 尺寸精度:折弯角度公差通常±0.5°,孔位偏差≤0.1mm,需用三坐标或二次元测量。
- 焊缝质量:不得有裂纹、气孔,密封箱体需通过IP54/IP65测试。
- 表面缺陷:控制划伤、压痕、色差,拉丝方向一致。
- 电磁屏蔽:接缝处需使用导电衬垫,建议机箱内部喷涂导电漆或设计屏蔽簧片。
- 盐雾测试:304不锈钢通常需通过48小时中性盐雾测试,出口产品建议72小时以上;316L可要求更高标准。
四、昆山本地加工资源与选择建议
昆山拥有众多钣金加工厂,选择供应商时重点关注:
- 设备能力:是否配备大功率激光切割机、高精度折弯机、焊接机器人。千级至万级洁净焊接车间更佳。
- 行业经验:优先选择有电子设备、通信机柜、医疗机箱案例的厂家。
- 认证体系:ISO9001基础,涉及汽车或医疗需IATF16949、ISO13485。
- 打样能力:确认打样周期(通常3-7天)及费用,小批量订单灵活性。
- 表面处理配套:是自有产线还是外协,外协周期和品控是否可控。
- 地理位置:昆山高新区、开发区集中较多精密切割与钣金企业,便于实地验厂。
建议询价时提供完整图纸、材质要求、表面处理、数量及交期,比较3-5家供应商。注意避免仅比价格,应综合评估质量与交期。
五、常见问题与避坑指南
- 焊接变形:不锈钢薄板焊接易翘曲,需采用分段焊、夹具固定,焊后校形。
- 折弯开裂:不锈钢延展性差,折弯半径过小易开裂,建议R角≥板厚。
- 表面划伤:加工过程需贴保护膜,工序间周转使用专用周转架。
- 拉丝纹路不一致:明确拉丝目数(如直纹220#、雪花砂)和方向要求。
- 屏蔽失效:确保接缝搭接宽度,导电衬垫压缩量合适,屏蔽区域无油漆涂层。
六、成本优化小贴士
- 简化结构,减少焊接工作量,优先采用折弯件。
- 统一板材厚度,减少换料和采购品种。
- 适度放宽非关键尺寸公差。
- 批量集中下单,降低夹具分摊和准备成本。
##
在昆山加工不锈钢电子机箱,产业配套齐全,但需结合自身应用场景选对材料与工艺,严控焊接与表面处理技能,并选择有经验的加工商协同。按本攻略推进,可显著提升一次成功率与产品可靠性。
如若转载,请注明出处:http://www.cangzhouxusen.com/product/3.html
更新时间:2026-11-03 17:59:32