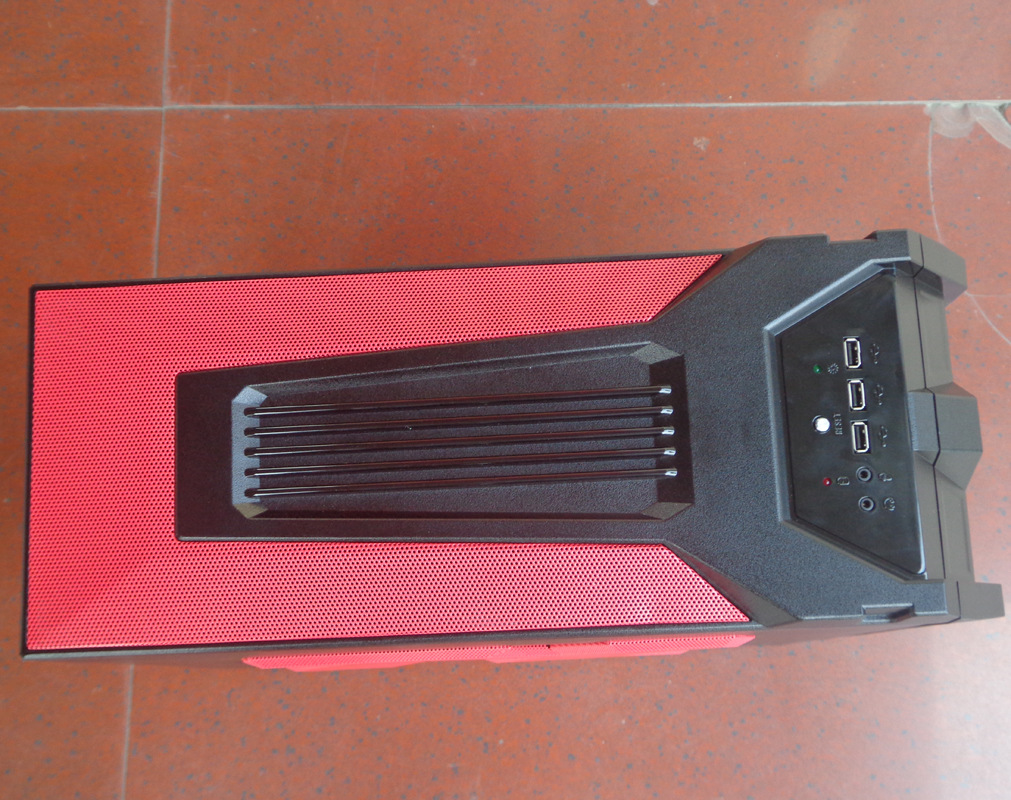
电子机箱加工 电力机箱机柜、充电桩与光伏逆变器机箱制造全解析
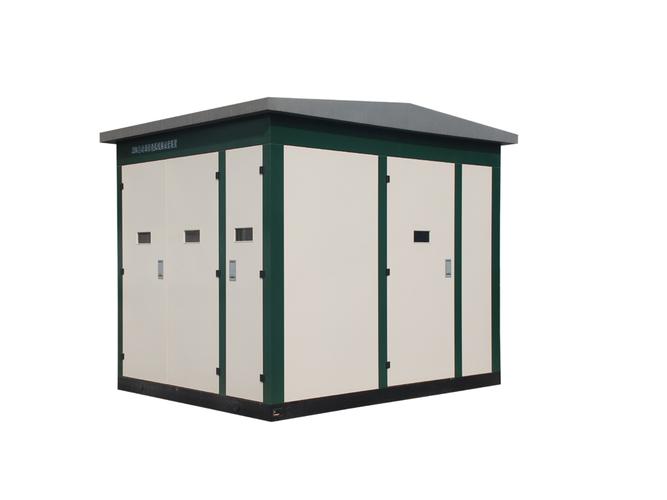
电子机箱作为工业设备的核心防护载体,其加工质量直接影响设备运行的稳定性与寿命。从电力机箱机柜到充电桩、光伏逆变器机箱,不同应用场景对电子机箱加工提出了差异化的技术要求。本文将围绕这三类典型产品,系统阐述电子机箱加工的关键工艺与技术要点。
一、电力机箱机柜加工:安全防护与电磁兼容并重
电力机箱机柜承担着电力设备防护、电磁屏蔽和散热管理等重要功能。在电子机箱加工过程中,需重点关注以下环节:
1. 材料选择与结构设计
根据使用环境选用冷轧钢板、镀锌板或不锈钢板材,户外机柜需采用防腐处理工艺。结构设计上需满足IP防护等级要求,合理设置通风口与防尘网,同时保证内部组件安装的便捷性。
2. 钣金加工精度控制
电力机箱机柜的加工涵盖激光切割、数控折弯、焊接打磨等工序。激光切割确保开孔位置精度在±0.1mm以内;数控折弯需控制折弯角度误差,保证柜体方正度;焊接环节需采用满焊或段焊工艺,防止变形并确保接地连续性。
3. 表面处理与电磁屏蔽
采用静电喷塑或磷化处理提升防腐性能。对于电磁兼容要求较高的电力机柜,需在接缝处加装导电衬垫,柜体金属件保持良好接地,并通过屏蔽玻璃观察窗实现电磁密封。
二、充电桩机箱加工:户外防护与人机交互兼顾
充电桩长期暴露于户外环境,其机箱加工需兼顾防护等级、散热性能与外观品质。
1. 户外防护设计
充电桩机箱通常采用不锈钢或镀锌板加户外塑粉喷涂,防护等级达IP54以上。加工过程中需注重密封结构设计,门板采用发泡密封条或点胶工艺,锁具、铰链等配件选用防水型号。
2. 散热与布线管理
内部发热元件较多,机箱加工时需预留散热风扇安装位和百叶窗通风结构,并配置防尘棉。走线槽和固定孔位需在钣金加工阶段一次成型,减少现场二次开孔,保证布线整洁和绝缘距离。
3. 人机交互接口加工
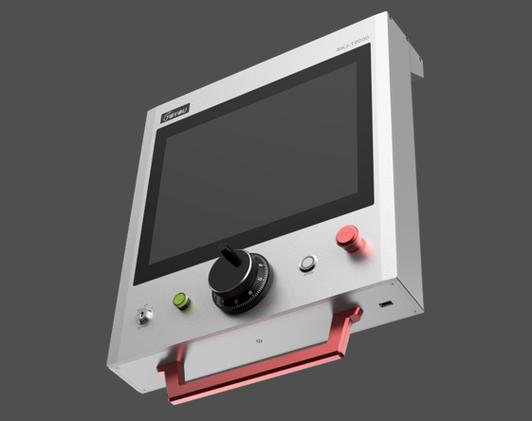
显示屏窗口、刷卡区、急停按钮安装孔需在切割工序中精准加工,窗口边缘倒角处理防止划伤。充电枪挂座安装孔位需与枪头尺寸匹配,确保插拔顺畅。
三、光伏逆变器机箱加工:散热与精密度双重要求
光伏逆变器长时间高负荷运行,机箱加工的核心在于高效散热和精密封装。
1. 散热结构加工
逆变器机箱常采用铝合金型材或压铸铝壳体,加工中需保证散热齿片间距均匀、表面平整。对于大功率机型,需加工水冷通道或热管安装槽,对铣削平面度和粗糙度要求较高,一般控制在Ra1.6以内。
2. 密封与绝缘工艺
机箱需满足IP65防护等级,加工时盖板与壳体配合面需精铣以保证平面度,配合密封胶条实现可靠密封。内部需安装绝缘衬板或喷涂绝缘涂层,确保电气间隙和爬电距离符合安规要求。
3. 安装接口精密加工
逆变器挂壁或支架安装孔需采用CNC加工中心钻孔攻丝以确保位置精度,进出线孔配置防水锁头。功率模块安装面需加工导热硅脂槽,保证界面热阻最小化。
四、电子机箱加工通用工艺规范
综合三类产品,电子机箱加工应遵循以下共性规范:
- 图纸审核阶段明确材质、板厚、公差及表面处理要求;
- 下料采用激光切割或数控冲床,保证孔位一致性;
- 折弯工序编制折弯顺序表,避免累积误差;
- 焊接后需进行去应力处理,检测焊缝强度和气密性;
- 表面处理前彻底除油除锈,喷涂后检测涂层附着力与厚度;
- 出厂前模拟装配检验,检查互换性及配合间隙。
五、
电力机箱机柜、充电桩和光伏逆变器机箱虽用途各异,但电子机箱加工的核心始终围绕精度、防护和可靠性展开。合理选择加工工艺、严格管控各道工序,才能为终端设备提供坚实基础保障,助力电力电子行业高质量发展。
如若转载,请注明出处:http://www.cangzhouxusen.com/product/12.html
更新时间:2026-11-03 06:26:07